


HAIFEI این را توسعه داددستگاه جوش اتوماتیک کنتاکت نقره ایبرای سازندگان رله ها، کنتاکتورها، کلیدهای الکتریکی و سایر اجزای الکتریکی ولتاژ پایین-.
این سیستم تغذیه خودکار، موقعیت یابی، جوشکاری نقطه ای مقاومتی، شکل دهی و تخلیه را ترکیب می کند. ابزار اختصاصی و پارامترهای جوش کنترل شده به رفع جابجایی تماس، اتصال ناقص، آسیب سطح و تولید ناسازگار کمک می کند.
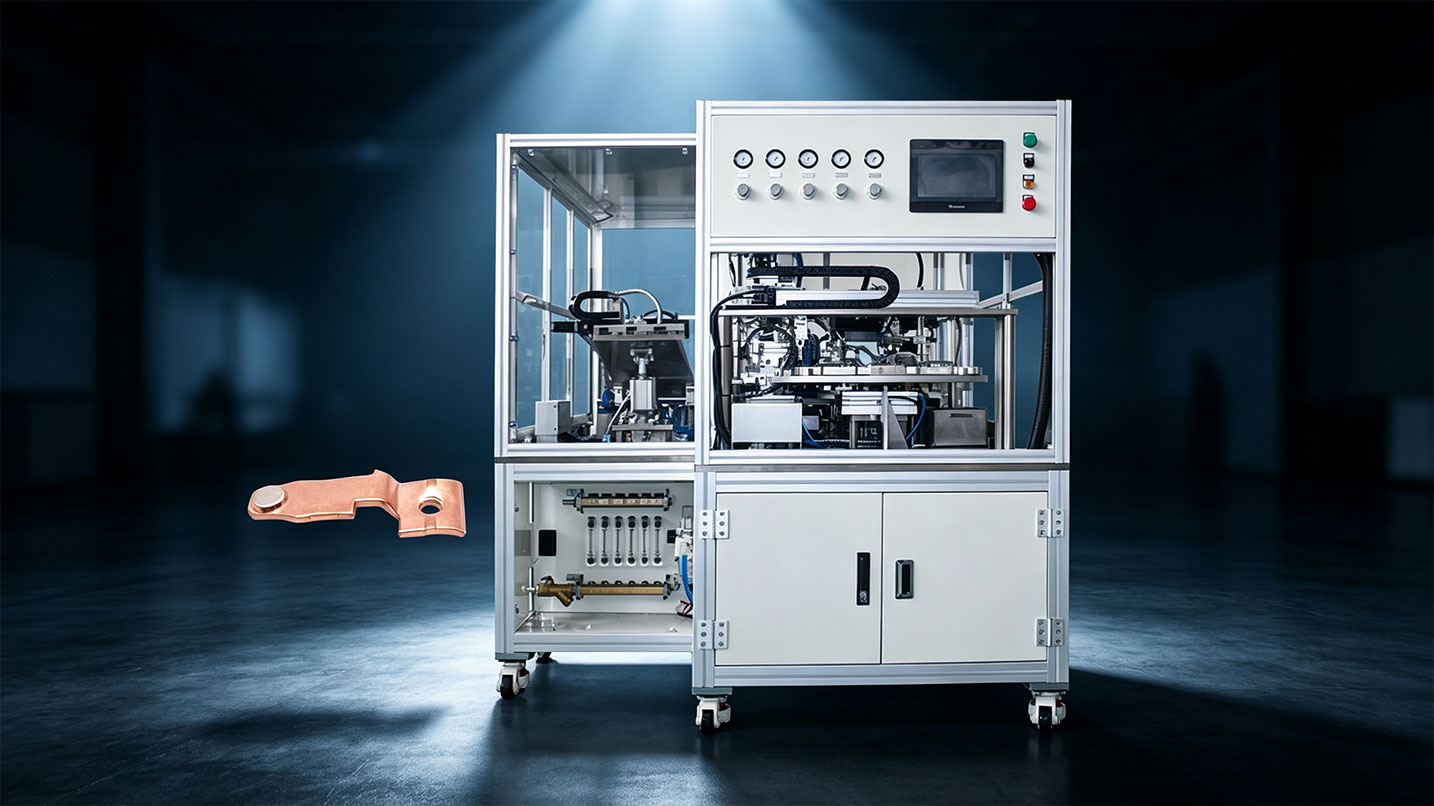
این دستگاه جوش نقره ای تماسی چه کاری انجام می دهد؟
دستگاه به طور خودکار مخاطبین آلیاژ نقره-را به حامل یا قطعه تماس مشخص شده قرار می دهد و جوش می دهد. این برای کنتاکت های الکتریکی کوچکی طراحی شده است که به سختی می توان آنها را به طور مداوم با دست هماهنگ کرد.
سیستم توسعه یافته برای این پروژه شامل:
- تغذیه خودکار قطعات
- جهت گیری تماس و موقعیت
- جوشکاری نقطه ای مقاومتی
- شکلدهی پست{0}}جوش
- تخلیه خودکار
- ذخیره سازی دستور جوشکاری
- ضبط پارامتر فرآیند
پیکربندی واقعی باید با توجه به آلیاژ نقره، ابعاد تماس، مواد حامل، طراحی مفصل و میزان تولید مورد نیاز تنظیم شود.
طرح تماس نقره ای خود را ارسال کنید
بررسی اجمالی پروژه
| مورد پروژه | اطلاعات موردی |
| تجهیزات | دستگاه جوش اتوماتیک کنتاکت نقره ای |
| روش جوشکاری | جوشکاری نقطه ای با مقاومت کنترل شده |
| صنعت مشتری | تولید قطعات الکتریکی ولتاژ پایین- |
| محصولات معمولی | کنتاکت های نقره ای، کنتاکت های کامپوزیت نقره ای و مجموعه های کنتاکت سوئیچ |
| پایان برنامه ها | کنتاکتورها، رله ها، کلیدهای صنعتی و دستگاه های سوئیچینگ مربوطه |
| مشکل اصلی | موقعیت ناپایدار و قوام جوش |
| محدوده اتوماسیون | تغذیه، موقعیت یابی، جوشکاری، شکل دهی و تخلیه |
| توسعه فرآیند | نمونه جوشکاری با مشخصات تماسی مختلف |
| تغییر | دستور العمل های ذخیره شده برای مدل های تماس سازگار |
هیچ جریان جوش ثابت، نیروی الکترود یا چرخه تولید در این صفحه ذکر نشده است زیرا این مقادیر به تماس واقعی مشتری و ساختار حامل بستگی دارد.
پیشینه مشتری
مشتری کنتاکت های نقره ای، کنتاکت های نقره ای کامپوزیت و مجموعه های سوئیچینگ الکتریکی برای کنتاکتورها، رله ها و سوئیچ های کنترل صنعتی تولید می کند.
کنتاکتهای نقرهای اجزای کوچکی هستند که-حامل جریان دارند. محل، شرایط اتصال و سطح تماس آنها می تواند بر نحوه ساخت و شکستن مدار توسط مجموعه الکتریکی تمام شده تأثیر بگذارد. فرآیند موجود مشتری به شدت به موقعیت یابی دستی و تجهیزات اولیه جوشکاری نقطه ای متکی بود و ثبات تولید را به تجربه اپراتور وابسته می کرد.
این پروژه به چیزی بیش از جایگزینی منبع برق جوشکاری نیاز داشت. تغذیه، جهت گیری، موقعیت یابی، جوشکاری و جابجایی باید به عنوان یک فرآیند تولید در نظر گرفته شود.
مشکلات در فرآیند جوشکاری اصلی
موقعیت تماس در حین بارگیری دستی متفاوت است
کنتاکت ها کوچک بودند و بارگذاری دستی مرجع موقعیت یابی یکنواختی را ارائه نمی کرد. این می تواند باعث کاهش تماس، شکاف اتصال ناهموار یا تفاوت بین اجزای نهایی شود.
01
کنترل گرمای جوشکاری مشکل بود
انرژی خروجی ناپایدار می تواند باعث سیاه شدن سطح، سوزش موضعی، فرورفتگی بیش از حد یا آسیب به سطح تماس شود. گرمای بیش از حد نیز می تواند بر وضعیت لایه آلیاژ- نقره تأثیر بگذارد.
02
برخی از مفاصل به طور کامل متصل نشده بودند
یک جوش می تواند از بیرون قابل قبول به نظر برسد در حالی که اتصال داخلی ناقص باقی بماند. در سرویس، یک اتصال ناسازگار ممکن است به مقاومت تماس ناپایدار یا گرمایش موضعی کمک کند.
03
قطعات تکمیل شده بین اپراتورها و دسته ها متفاوت است
بارگذاری دستی، موقعیت یابی و جوشکاری به چندین عمل جداگانه نیاز داشت. تفاوت در تجربه اپراتور بر مکان، ظاهر و سازگاری مخاطبین تکمیل شده تأثیر می گذارد.
04
داده های جوش قابل ردیابی نیست
فرآیند قبلی مدیریت دستور العمل یا سوابق پارامتر موثری را ارائه نکرد. هنگامی که یک جوش غیرعادی پیدا شد، بررسی شرایط تولید مربوطه دشوار بود.
05
مشتری به چه چیزی نیاز دارد؟
مشتری پنج نیاز اصلی را برای تجهیزات جدید مشخص کرد.
| 1 | فرآیند جوشکاری برای کاهش سوزش، تغییر شکل و آسیبهای غیرضروری سطح نیاز به گرمای ورودی کنترلشده داشت. |
| 2 | انرژی جوشکاری و فشار الکترود مورد نیاز برای پایدار ماندن در طول تولید مکرر. اتصال باید مطابق با الزامات پذیرش الکتریکی و مکانیکی مشتری به درستی یکپارچه شود. |
| 3 | ماشین به یک مکانیسم موقعیت یابی خودکار با یک مرجع بارگذاری ثابت برای کاهش افست تماس و اتصال ناهموار نیاز داشت. |
| 4 | تغذیه، موقعیتیابی، جوشکاری، شکلدهی و تخلیه باید در یک توالی تولید خودکار ادغام شود تا جابجایی دستی کاهش یابد. |
| 5 | سیستم کنترل مورد نیاز برای ذخیره دستور العمل ها برای مشخصات تماس سازگار و حفظ داده های فرآیند مربوطه برای بررسی تولید. |
راه حل HAIFEI
HAIFEI یک سیستم جوشکاری مقاومتی خودکار اختصاصی را در اطراف اجزای تماس نقره ای مشتری به جای تطبیق یک جوشکار نقطه ای عمومی-بدون تأیید فرآیند توسعه داد.
نمونه جوشکاری قبل از پیکربندی ماشین
تیم مهندسی آزمایشهای جوشکاری را با استفاده از کنتاکتهای نقره و مجموعههای تماس پرچ نقره با ابعاد، ضخامتها و مشخصات آلیاژی مختلف انجام دادند.
این آزمایشها برای ارزیابی گرمای ورودی مورد نیاز، فشار جوش، شرایط تماس الکترود و آرایش فیکسچر مورد استفاده قرار گرفتند. هدف ایجاد یک فرآیند قابل اجرا قبل از نهایی کردن طراحی ماشین بود.
تجهیزات جوشکاری مقاومتی اختصاصی
دستگاه جوش اتوماتیک کنتاکت نقره ای انتخاب شده حرارت مقاومت موضعی را در محل اتصال اعمال می کند. چرخه جوشکاری برای تشکیل اتصال کنترل می شود در حالی که قرار گرفتن در معرض حرارت غیر ضروری در اطراف تماس را محدود می کند.
پنجره جوش صحیح هنوز به موارد زیر بستگی دارد:
- ترکیب آلیاژ نقره-
- ضخامت و قطر تماس
- جنس و ضخامت حامل
- پوشش سطح
- منطقه مشترک
- هندسه الکترود
- عملکرد الکتریکی و مکانیکی مورد نیاز
پارامترهای تعیین شده برای یک مشخصات تماس نباید مستقیماً بدون آزمایش روی ماده یا ساختار مشترک دیگری کپی شوند.
برنامه{0}}ابزار تعیین موقعیت خاص
HAIFEI ابزار اختصاصی را پیرامون هندسه تماس و حامل مشتری طراحی کرده است.
فیکسچر یک مرجع بارگذاری قابل تکرار ایجاد می کند، قطعات را در موقعیت خود نگه می دارد و شرایط اتصال را قبل از جوشکاری کنترل می کند. این امر تأثیر تراز دستی را کاهش می دهد و به حفظ تماس در محل مشخص شده در طول چرخه جوش کمک می کند.
توالی تولید خودکار یکپارچه
ماشین چندین عملیات را در یک توالی کنترل شده به ارمغان می آورد:
تغذیه جزء → جهت → موقعیت → جوش → شکل دهی → تخلیه
تشخیص قطعه و اینترلاک فرآیند را می توان با توجه به پروژه پیکربندی کرد. هدف آنها جلوگیری از شروع چرخه جوشکاری در مواقعی است که یک جزء از بین رفته یا در موقعیت نادرست قرار گرفته است.
مدیریت دستور العمل و فرآیند
مدل های تماس سازگار می توانند پس از آزمایش و تایید هر مشخصات از دستور العمل های فرآیند ذخیره شده استفاده کنند.
مدیریت دستور غذا، ورود مکرر پارامترهای دستی را در حین تغییر کاهش می دهد. بسته به پیکربندی توافق شده، سوابق تولید ممکن است شامل پارامترهای جوش، شمارش جوش، هشدارها و اطلاعات شناسایی محصول باشد.
چگونه راه حل به مشکلات اصلی می پردازد؟
| مشکل اصلی | راه حل HAIFEI |
| افست تماس در حین بارگیری دستی | ثابت موقعیت یابی اختصاصی و تراز خودکار |
| اتصال ناهموار بین کنتاکت و حامل | مرجع بارگذاری کنترل شده و نگهداری قطعه |
| سوزش یا سیاه شدن سطح | حرارت ورودی موضعی و پارامترهای جوش تست شده |
| پیوند ناقص یا ناسازگار | کنترل انرژی جوشکاری، فشار و زمانبندی فرآیند |
| تفاوت کیفیت بین اپراتورها | توالی تولید خودکار با کاهش مداخله دستی |
| تغییر مدل مشکل | دستور العمل های ذخیره شده برای مشخصات تماس آزمایش شده |
| هیچ رکورد فرآیندی وجود ندارد | مدیریت دادهها و پارامترها و تولید{0}}در صورت مشخص شدن |
سوالات متداول
س: دستگاه جوش اتوماتیک کنتاکت نقره چیست؟
پاسخ: این یک برنامه کاربردی-سیستم جوشکاری مقاومتی خاص است که برای قرار دادن و جوش دادن تماس های آلیاژ نقره- به حامل ها یا اجزای سوئیچینگ استفاده می شود. نسخه های خودکار ممکن است تغذیه، تراز، جوش، شکل دهی و تخلیه را یکپارچه کنند.
س: چه محصولاتی از کنتاکت های نقره جوش داده شده استفاده می کنند؟
پاسخ: کنتاکت های نقره ای جوش داده شده معمولاً در رله ها، کنتاکتورها، کلیدهای الکتریکی، اجزای کنترل صنعتی و سایر وسایلی که یک مدار الکتریکی را می سازند یا می شکنند استفاده می شود.
س: چرا جوشکاری تماسی نقره دشوار است؟
A: کنتاکت های نقره ای کوچک و حساس به موقعیت و حرارت ورودی هستند. تراز نادرست می تواند باعث جبران تماس شود، در حالی که انرژی جوشکاری بیش از حد یا ناپایدار ممکن است باعث سوختن، تغییر شکل یا یک اتصال ناسازگار شود.
س: آیا یک دستگاه می تواند اندازه های مختلف تماس نقره را جوش دهد؟
پاسخ: ممکن است زمانی امکان پذیر باشد که محدوده تماس با ظرفیت دستگاه و سیستم تغذیه سازگار باشد. مدل های مختلف ممکن است به ابزار قابل تغییر، الکترودها و دستور العمل های جوشکاری تایید شده نیاز داشته باشند.
س: آیا دستگاه می تواند آلیاژهای مختلف نقره را جوش دهد؟
پاسخ: آلیاژهای نقره مختلف را می توان ارزیابی کرد، اما نباید فرض کرد که پارامترهای یکسان برای هر آلیاژ کار می کند. ترکیب مواد، ضخامت، مواد حامل و ساختار اتصال باید آزمایش شود.
س: دستگاه چگونه ناهماهنگی تماس را کاهش می دهد؟
A: دستگاه از یک جهت تغذیه تعریف شده، مکانیسم موقعیت یابی و تجهیزات اختصاصی استفاده می کند. تشخیص قطعه همچنین می تواند برای تأیید وجود تماس و حامل قبل از جوشکاری اضافه شود.